柔軟な食品包装のバリア性能は、通常、材料の選択によって決まります。 EVOH、PVDC、アルミ箔、および金属化フィルムが技術的な議論の大半を占めています。さらに、2 つのコンバーターが同じバリア フィルム構造を異なる機械で実行し、劇的に異なる酸素透過率と水蒸気透過率の結果を達成できます。素材が可能性をもたらします。その可能性のどれだけが実際に発揮されるかは機器によって決まります。
仕様と現実のギャップがどこにあるのか 食品包装装置の最適化 バリア性能戦略になります。プロセスの逸脱により、バリア層が損傷し、コーティングに不均一性が生じ、積層界面の欠陥が生じる可能性があります。これらの問題はいずれも樹脂のデータシートには現れません。いずれも賞味期限が短くなります。
重要な洞察: 基板表面の破片や粒子により、ピンホール欠陥が発生する可能性があります。このような箇所では、バリア層が完全に欠落している可能性があり、紙上ではフィルムの仕様が正しく見えても、ガスバリア性能が急激に低下します。
共押出ダイは、バリア性能が保護されるか損なわれる最初の場所です。層分布制御の精度によって、EVOH または PA バリア層が連続した欠陥のないバリアを形成するかどうかが決まります。ダイチャネルが溶融物を不均一に分配すると、バリア層に薄い斑点が発生します。それらの薄いスポットは、酸素と水分の優先的な経路になります。
スクリューの設計は、さまざまなバリア樹脂の加工ウィンドウにも適合する必要があります。 PA、EVOH、および PVdC はそれぞれ、狭い熱安定性範囲を持っています。過度のせん断加熱や混合不良は、バリア樹脂を劣化させたり、厚みの変動を引き起こす可能性があります。汎用樹脂から特殊エンジニアリング樹脂まですべてを交換することなく処理できる専用スクリュー設計により、変換リスクが軽減され、バリア層の品質がより安定するという実用的な利点がコンバーターに与えられます。
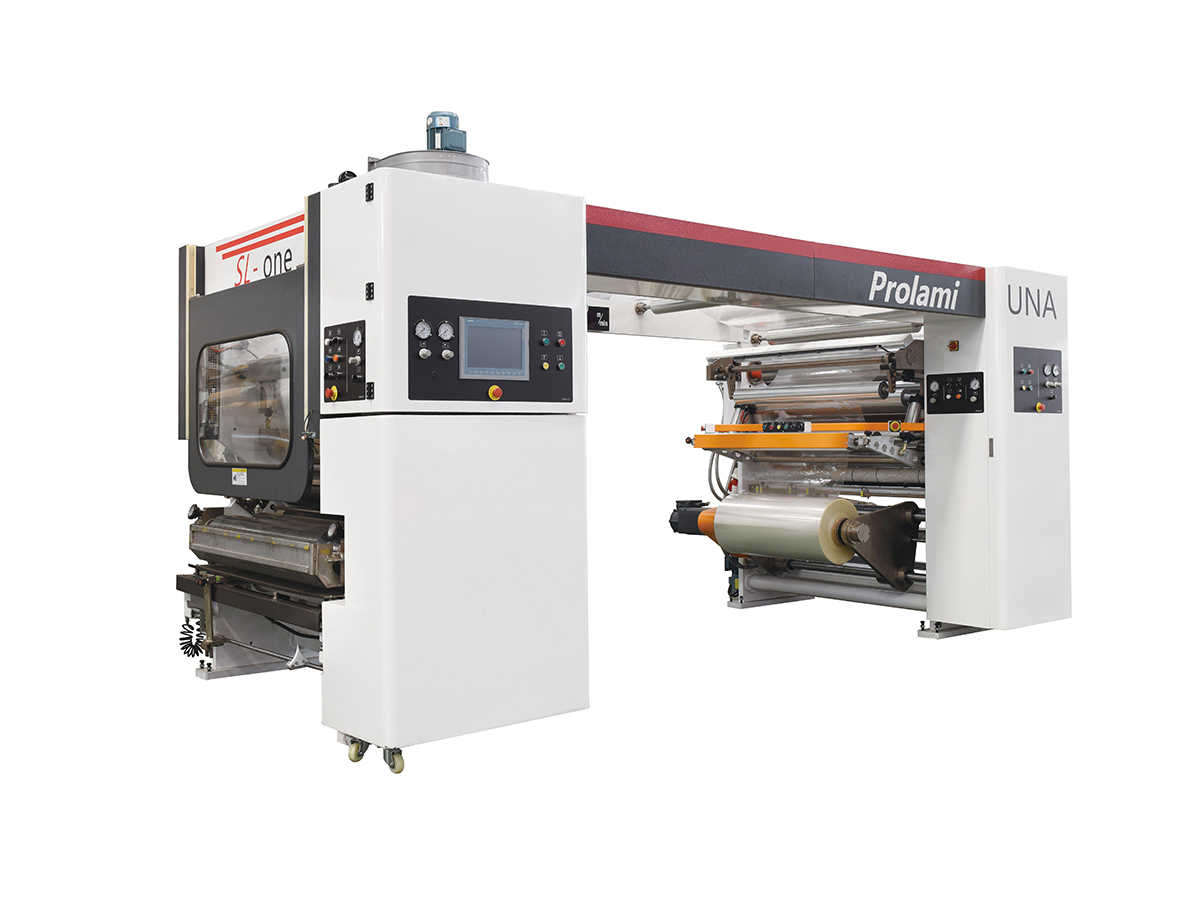
無溶剤ラミネートコーティングの均一性は、層間接着強度に直接影響します。接合が不十分な界面は水分や酸素の通り道となります。微視的な未結合領域であっても、バリア層を完全に迂回して界面に沿ってガスが移動する可能性があります。
リバースグラビアコーティングは、ピンホールのない非常に均一なコーティングを提供することが証明されており、これはバリア用途にとって重要です。均一なコーティングと小さな欠陥のあるコーティングの違いは、見た目上の違いではありません。機能的です。ピンホールや亀裂などのバリア コーティングの欠陥は、それらが占める面積の割合が非常に小さい場合でも、全体のバリア性能を大幅に低下させる可能性があります。
ヒートシールの温度、圧力、時間の偏差により、シールが不完全になる可能性があります。優れたバリアフィルムを備えたパッケージであっても、シールが気密でないと破損する可能性があります。脂肪の多い食品や水分の多い食品を含む包装の場合、シールの汚れやシールの不一致は特に有害です。
製品が攻撃的である場合、または包装ラインが高速で稼働する場合、高精度のヒートシール制御システムが最も重要になります。視覚的に許容できるように見えるシールでも、顕微鏡レベルでは漏れる可能性があります。
次の表は、一般的なマシンパラメータとバリア性能への影響経路および典型的な問題を結び付けています。各行には、機器指向のソリューションの簡単な方向性も含まれています。
| 装備パラメータ | バリア性能への影響経路 | 典型的な問題 | 機器ソリューションの方向性 |
|---|---|---|---|
| 押出温度 | 高すぎるとバリア樹脂の劣化を引き起こします。低すぎると可塑化が不十分になります | EVOH の熱安定性範囲は狭い | 樹脂固有のプロファイルによる正確なマルチゾーン温度制御 |
| ダイ層分布精度 | バリア層の厚さの均一性に直接影響します | 局所的な薄い箇所が浸透の弱点となる | 高精度なダイギャップ調整と層比率制御 |
| ラミネート加工 tension control | 張力変動によりバリア層に微小亀裂が発生する | 特に金属化フィルムやコーティングされたフィルムにダメージを与えます | ダンサーまたはロードセルフィードバックによる閉ループ張力制御 |
| コーティング weight uniformity | コーティング thickness deviation causes barrier performance fluctuation | ピンホール欠陥の主な原因 | リバースグラビアまたは最適化されたコーティングヘッド設計 |
| ヒートシールパラメータの精度 | シールの完全性が最終的なバリアの結果を決定します | 漏れ率は保存期間に直接関係します | 高精度の温度、圧力、滞留時間制御 |
これらのパラメータは単独では機能しません。ダイの分布が不十分なための薄いバリア層は、積層中の張力スパイクによってさらに損傷を受ける可能性があります。コーティングのピンホールは、最初のテストでは良好なシールによって隠蔽できますが、保管後には機能しなくなります。機器の最適化とは、1 つのステーションだけでなくチェーン全体を制御することを意味します。
バリア性能は完成品のテストを待ってはいけません。インラインの厚さおよびコーティング重量検査システムは、バリア層の均一性をリアルタイムで監視できます。透明度検査では、ピンホールや亀裂などのコーティング欠陥を特定できます。これらのシステムが閉ループ制御と統合されている場合、機械は不適合材料のバッチが製造される前にパラメータを調整できます。
バリア性能の一貫性は、単一の最高値よりも重要です。共通のプロセスパラメータをワンタッチで呼び出せるレシピ管理システムにより、切り替え時のパラメータのドリフトが軽減されます。これにより、バッチ間のバリアの安定性が確保されます。これは、同じラインで複数のショートオーダーを実行するコンバーターにとって特に重要です。
バイオベースのコーティングや水ベースのコーティングなどの持続可能なバリア ソリューションは、機器に新たな要求を課します。乾燥システムの最適化は、均一な水性コーティングの形成にとって重要です。穏やかな放射線架橋技術により、EVOH バリア層に損傷を与えることなくフィルムの強度を向上させることができます。バリアの完全性を犠牲にすることなくこれらの新しい材料に適応できる装置は、コンバーターに上位互換性のある生産プラットフォームを提供します。
パッケージが酸素バリアまたは湿気バリアテストに合格しない場合、その原因は必ずしもフィルムの仕様にあるとは限りません。次の診断チェックリストは、問題を装置やプロセスの履歴まで遡って追跡するのに役立ちます。
この診断アプローチは、機器とバリアの関係についてのより深い理解を反映しています。また、バリア性能が材料特性だけではなくシステムの出力であることを示すことで、技術的権威を構築します。
主要な装置要素には、押出温度制御、ダイ層分布精度、ラミネート張力の安定性、コーティング重量の均一性、およびヒートシールパラメータの精度が含まれます。各要因は、製造中にバリア層を保護したり劣化させたりする可能性があります。
EVOH の熱安定性範囲は狭いです。温度が高すぎると劣化が生じ、バリア機能が低下します。温度が低すぎると可塑化が不十分になり、層の厚さが不均一になり、バリアギャップが生じる可能性があります。
フィルムは正しいかもしれませんが、装置のプロセスの偏差によりバリア層が損傷する可能性があります。一般的な原因には、ダイの配置エラー、張力による微小亀裂、コーティングのピンホール、不完全なヒートシールなどが含まれます。プロセス パラメータの履歴を確認することが診断の最初のステップです。
はい。インラインの厚さおよびコーティング検査では、均一性の問題やピンホールをリアルタイムで検出できます。閉ループ制御は、不適合材料が大量に生成される前にパラメータを調整します。
レシピ管理により、切り替え時のパラメータのドリフトが軽減されます。同じバリア構造を複数回実行する場合、一貫した機械設定により一貫したバリア性能が得られます。これは保存期間の予測に不可欠です。
柔軟な食品包装のバリア性能は、システムエンジニアリングの成果です。素材は可能性をもたらします。その可能性をどれだけ実現できるかは設備によって決まります。装置を選択する際、コンバータはバリア層保護能力、プロセスパラメータ制御精度、バッチ間の安定性を評価する必要があります。
実際的な質問は単純です。あなたの機器はバリア性能に役立っていますか、それとも妨げていますか?答えは多くの場合、温度制御、金型の精度、張力の安定性、コーティングの均一性、シールの精度の詳細にあります。
お問い合わせ