残念な軟包装プロジェクトのほとんどは、設備が貧弱であるために失敗するわけではありません。失敗するのは、工場で毎日稼働するフィルム、パウチの形式、品質目標を誰かが定義する前に機械が選択されたためです。パンフレットで印象的に見えるラインでも、張力下で異なる挙動を示す薄い金属化フィルムや生分解性基材と接触すると、重いスクラップが発生する可能性があります。
調達チームは、ヘッドラインの速度と購入価格によってマシンを比較することがよくあります。経験豊富な工場管理者は、シフトごとにラインにどれだけの使用可能なフィルムが残るか、色の変更にかかる時間、プロセスを安定させるために必要なオペレーターの数など、さまざまな数値を検討します。以下の範囲は、バイヤーが複数のサプライヤーからの提案を検討するときによく見られます。
ミリメートル、典型的なウェブ幅範囲
メートル/分、通常の走行速度
時間、典型的な色変化時間
高速と評価されたラインは、実際に走行するフィルム上でその速度でレジストレーション、張力、およびコーティング重量を維持できる場合にのみ価値があります。
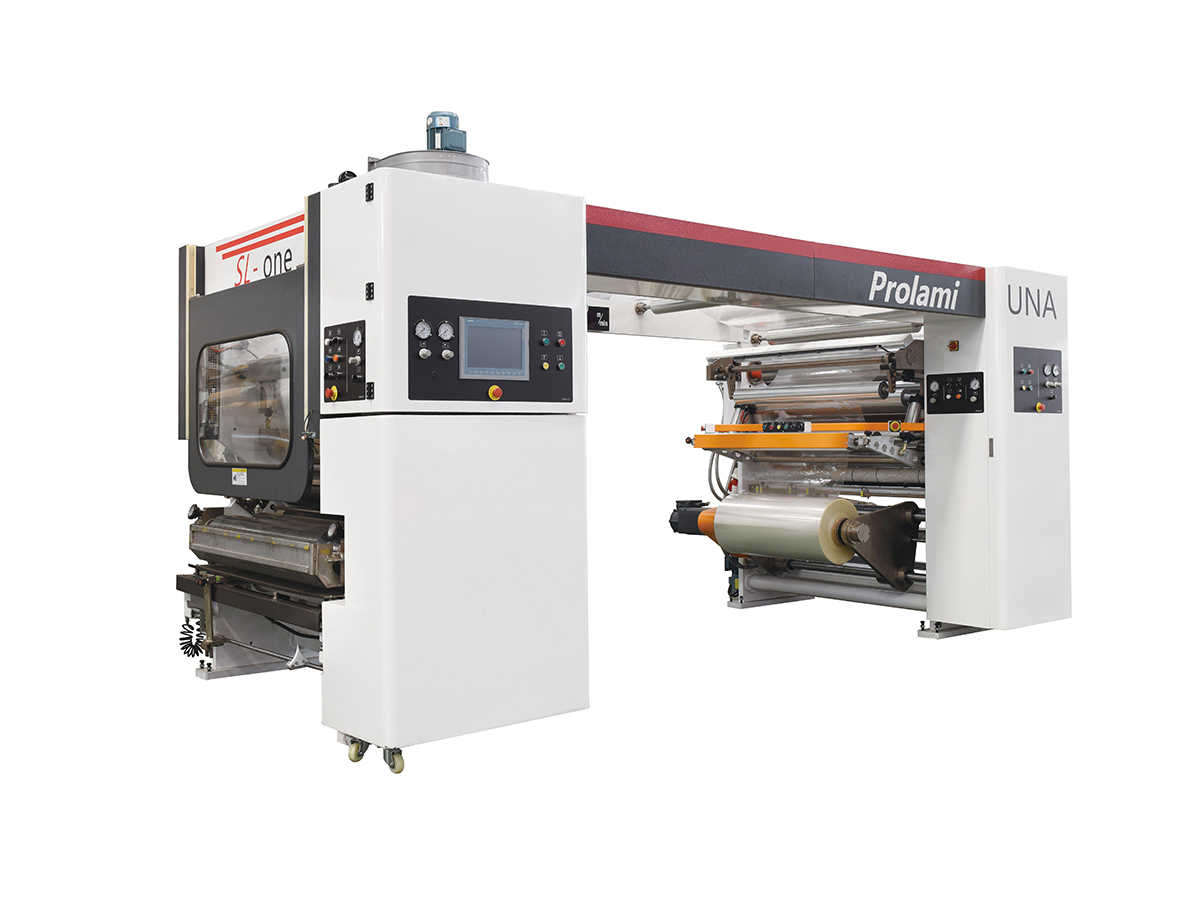
このガイドの残りの部分を読む前に、何を購入するかを定義するのに役立ちます。あ 軟包装機 は単一の装置ではなく、薄い柔軟なウェブを準備、装飾、接着し、完成したパウチまたはロールに変換する一連の処理ユニットです。これらのユニットがどのように接続されているかを理解することは、適切な購入決定への第一歩です。
完全なラインは、一連のステーションを通してフィルムのウェブを移動させます。各ステーションは材料の 1 つの特性を変更し、ステーション間のすべての受け渡しが無駄が発生する可能性があります。下の図は、印刷パウチとラミネートパウチの一般的な統合レイアウトを示しています。
テンションコントロールは各ステーションで実行されます。巻き戻しセクションと巻き戻しセクションはウェブを制御された張力で保持し、ダンサー ローラーとロード セルは狭いバンド内の張力を維持します。しわ、位置ずれ、エッジのカールなど、後で現れる多くの品質問題は、プロセスの開始時の張力のドリフトから始まります。
ラインはスタンドアロン ユニットとして、または統合システムとして構築できます。スタンドアロン ユニットを使用すると、工場は段階的に購入できる柔軟性が得られますが、機械間で移動するたびに、取り扱い時間、オペレーターの関与、およびフィルム損傷の可能性が追加されます。統合ラインは初期費用が高く、より慎重なフロアプランニングが必要ですが、適切に調整されれば、通常はより一貫した出力を提供します。
各主要ステーションの代表的な役割は次のように要約できます。
各マシンタイプは異なる生産上の問題を解決します。以下のサブセクションでは、サプライヤーのオファーを比較する際に最も重要な主要なカテゴリとチェック項目について説明します。
A 輪転グラビア印刷機 シリンダー上の彫刻されたセルからフィルム表面にインクを転写します。各セルの深さと体積により、インクを堆積する量が制御され、これにより、細かい階調グラデーションと高密度のソリッドカラーが可能になります。写真画像を使用したパッケージングを長期間実行する場合、同じ繰り返しの長さで多くのジョブにわたってシリンダーを再利用できるため、この方法が依然として標準的な選択肢です。
主な利点は、大量の色再現が安定していること、さまざまな素材で良好なパフォーマンスが得られること、シリンダーが彫刻されインク システムのバランスが取れた後の高速ライン速度であることです。トレードオフはシリンダーの準備にかかるコストであり、設計を長期間にわたって再利用しない限り、非常に短い運転では経済的ではありません。
A 塗装機 フィルム表面に薄い機能層を塗布します。一般的なコーティングには、ヒートシール層、耐スクラッチ層、帯電防止層、および酸素や湿気に対する耐性を向上させるバリア コーティングが含まれます。グラビア、リバースロール、スロットダイシステムなどのコーティングヘッドは、それぞれ異なるレベルの精度を実現し、異なる粘度範囲に適合します。
コーティング重量は最も注目に値する変数です。コーティングが少なすぎるとバリアまたはシール強度が低下し、多すぎると材料コストが増加し、乾燥が遅くなり、ロール保管時にブロッキングが発生する可能性があります。サプライヤーに、スタートアップ試験中だけでなく、生産中にシステムがどのようにコーティング重量を測定および制御しているかを尋ねてください。
ラミネート機は、2 枚以上のフィルムを接着剤層で貼り合わせます。従来のドライラミネートでは、ラミネートが巻き戻される前に乾燥トンネル内で蒸発する溶剤ベースの接着剤が使用されます。無溶剤ラミネートでは、溶剤キャリアを使用しない 2 成分接着剤を適用するため、放出物が削減され、敏感な食品包装において臭気の問題を引き起こす可能性がある残留溶剤が除去されます。
食品や乳児の栄養包装では、残留溶剤のリスクが低く、乾燥に必要なエネルギーが削減されるため、無溶剤システムがますます好まれています。ドライシステムは依然として多くの非食品製品で良好な性能を発揮し、成熟した接着剤サプライチェーンの恩恵を受けています。より良い選択は、製品、市場の規制要件、および工場で利用可能な接着剤のオプションによって異なります。
印刷とラミネートが完了すると、マスターロールは下流の製袋成形で必要な幅にスリットされます。スリットの品質はエッジの真直性に影響を与え、エッジの欠陥が後でパウチシールに広がる可能性があります。その後巻き戻すことで、一貫した張力を備えた安定したロールが構築されます。これは、高速で稼働するパウチ機にとって非常に重要です。
三方シール袋、スタンドパウチ、ジッパーパウチ、小袋などを製袋する製袋機です。ロールフィルムのみを販売する工場は、この段階を完全に省略できます。完成したパウチを生産する工場は、どちらのユニットもボトルネックにならないように、パウチ機械のシールおよび切断能力をスリッティング出力に適合させる必要があります。
| 機械 | 主な機能 | 何を確認するか |
|---|---|---|
| グラビア印刷 | 装飾および情報グラフィックを適用します | カラーステーション、シリンダーサイズ、乾燥能力 |
| コートing | 機能的な表面層を追加します | コートing weight control, head type, viscosity range |
| ラミネート加工 | フィルムを接着してバリア性と強度を高めます | 接着方式、ニップ圧制御、硬化時間 |
| スリットting and rewinding | 完成したロール幅を生成します | エッジ品質、張力制御、スプライス処理 |
| ポーチ making | 完成した袋の成形とシール | シールの種類、切断精度、袋サイズ別速度 |
実際の生産への影響によって基準をランク付けすると、選択が容易になります。以下のリストは、最も決定的な要因からサポート要因までを示しており、複数のサプライヤーが関与する場合のスコアリングのフレームワークとして機能します。
実際のスコアリング方法は、優先順位を反映する重みを各基準に割り当て、独自のサンプル テスト結果に基づいてすべてのサプライヤーを 1 から 5 で評価することです。購入前に自社の装置でフィルムを実行しないサプライヤーは、遅れて予期せぬ事態が発生するリスクが貴社の工場に及ぶため、信頼性評価は低くなります。
ほとんどのバイヤーが期待する以上に、フィルムによってプロセス設定が決定されることがよくあります。機械の機能は、機械がウェブを認識する前に、厚さ、表面処理、およびすでに適用されている印刷層またはコーティング層を含む、正確な基材上で検証する必要があります。
| フィルムの種類 | 課題への対応 | 装備の検討 |
|---|---|---|
| ボップ | 寸法安定性は良好ですが、表面処理によりインクの定着が左右されます。 | コロナまたは火炎処理およびインク付着試験 |
| ペット | 高い剛性と強い耐熱性 | より高い乾燥温度範囲と確実な張力制御 |
| CPP | 融点が低く、熱によりシワになりやすい | 穏やかな乾燥プロファイルと適切に設計された冷却ローラー |
| PE | 柔らかく伸縮性があり、張力の変化に敏感です | 低張力ゾーンと慎重に設定されたニップ圧力 |
| アルミ箔ラミネート | スリット時のピンホールと脆性エッジ | 正確なスリットブレードと制御されたニップ圧力 |
| PLA および堆肥化可能なフィルム | 熱感受性と寸法変化 | より低い乾燥温度と調整されたコーティングの化学的性質 |
| 紙とプラスチックの複合材 | 湿気の吸収と不均一なキャリパー | より強力な張力管理とより長い乾燥ゾーン |
生分解性で堆肥化可能なフィルムには特別な注意が必要です。多くの場合、耐熱性が低く、表面エネルギーが異なるため、印刷設定が紙上で正しく見えても、インクと接着剤の性能が変化する可能性があります。マシン構成を決定する前に、特定のフィルムグレードでの試運転をリクエストし、結果を記録してください。
各最終市場は、ラインに対して異なる要求を課します。同じタイプのマシンでも、ポーチで保護する必要があるものとその販売方法に応じて、構成が大きく異なります。
スナックの包装には、強力なバリア性と高い印刷密度が必要です。一般的な構成では、マルチカラー グラビア ステーションを使用し、続いて無溶剤ラミネートを使用して残留溶剤を低く抑えます。製品の鮮度は、保存期間を通じて酸素と湿気を遮断することに依存するため、シールの完全性もまた優先事項です。
サンプルパックや使い捨ての小袋には、精緻なグラフィックスと頻繁なデザイン変更が必要です。生産時間が短いとシリンダーのコストを正当化することが難しくなるため、多くの工場では柔軟な印刷方法と再利用可能な一連の設計を組み合わせています。通常、ラミネート構造は軽量であり、ラインはパック サイズ間ですぐに切り替わります。
ピールオープンパウチや医療用パックには、厳格な品質管理と追跡可能なバッチ記録が必要です。機器は文書化されたプロセス設定をサポートする必要があり、積層構造はシール強度と剥離挙動について検証される必要があります。多くの場合、クリーンルームへの適合性とスリッティング ステーション周囲の防塵は仕様の一部です。
肥料、種子、農薬の袋は乱暴な取り扱いや屋外での暴露にさらされます。細かいグラフィックスよりも重いラミネートと堅牢なシーリングが重要であるため、この分野の工場では、機械的強度、粗い材料に耐える信頼性の高いスリットおよびシーリング装置を優先する傾向があります。
堆肥化可能でリサイクル可能な構造物に対する需要は着実に増加しています。モノマテリアル設計はリサイクルを簡素化しますが、異なる接着剤やヒートシール層が必要になる場合があります。マシンの構成は、以前に購入したマシンに無理に構造を合わせるのではなく、選択した構造に従う必要があります。
プラントのレイアウトは、プロジェクト計画において最も過小評価されている部分の 1 つです。単一の統合ラインには、機械自体、巻き戻しと巻き戻しのクリアランス、インクと接着剤の保管場所、該当する場合は排気システム、および各ステーション周辺でのオペレーターの安全な移動のためのスペースが必要です。
| 構成 | 典型的な床面積 | 通常のリードタイム | シフトごとの典型的な乗組員 |
|---|---|---|---|
| コンパクトな半自動ライン | 60~120平方メートル | 3~5ヶ月 | 3~4名様 |
| 中規模一貫ライン | 150~300平方メートル | 5~8ヶ月 | 5~7名様 |
| 大きな実線 | 350~600平方メートル | 8~12ヶ月 | 8名~12名様 |
リードタイムには、エンジニアリングの確認、製造、工場での受け入れテスト、出荷、設置が含まれます。サンプルテストが遅れた工場では、フィルム関連の問題が発生して試運転中に数週間を失うことがよくあります。光熱費、圧縮空気、冷水(使用する場合)、および電力のアップグレードは最初の見積もりに含まれていないことが多いため、早めに予算を立ててください。
一貫したメンテナンスにより印刷品質が保護され、スクラップが少なくなります。以下のルーチンは、ほとんどのラインのベースラインとして機能し、実際の摩耗パターンが明らかになる運用開始から最初の 3 か月後に改良する必要があります。
ラインが数日間アイドル状態になっている場合は、乾燥や詰まりを防ぐために、インクと接着剤の循環システムを排出して清掃してください。ほこりが入らないようにシリンダーとローラーをカバーし、未使用のフィルムロールは温度が安定した乾燥した場所に保管してください。湿度の変動により、保管されているロールにフィルムのカールや伸縮が発生し、スリットやパウチ形成の問題として現れることがあります。
ほとんどの欠陥は、少数の考えられる原因に遡ります。症状から原因に向かって作業することで、トラブルシューティングが短縮され、実行中にフィルムを無駄にする調整の繰り返しが防止されます。
| 欠陥 | 考えられる原因 | 最初のチェック |
|---|---|---|
| ロール上の色ずれ | 粘度変化またはシリンダーの摩耗 | インク粘度ログとシリンダー状態 |
| ラミネート加工 bubbles or tunneling | ニップ圧が低い、またはフィルム表面が汚れている | ニップ設定と表面清浄度 |
| 感熱フィルムのシワ | 過剰な乾燥温度または不均一な張力 | オーブンの温度プロファイルと張力ゾーン |
| シール強度が弱い | コートing weight too low or sealant contamination | コートing weight measurements and seal tests |
| スリット後のエッジ破れ | 切れ味の悪いブレードまたはウェブの張力スパイク | ブレードの状態と張力のログ |
| 保管されたロールのブロッキング | 残留溶剤または過剰なコーティング熱 | 残留溶剤試験と保管条件 |
症状、フィルムバッチ、機械の設定、および実行された修正措置を記録する欠陥ログを保管します。数か月後、パターンがより明確になり、ログは収量を向上させるための最も価値のあるツールの 1 つになります。
購入契約に署名する前に、以下のチェックリストを使用してください。各アイテムは、変更に最も費用がかかる設置後の不測の費用からプラントを保護します。
適切に選択された軟包装機は、最速または最も安価なオプションを見つけることよりも、工場が毎日実行する作業に能力を適合させることが重要です。フィルム、パウチの形式、品質目標から始めて、実際のサンプルに対してそれらの要件をテストします。同じ基準でサプライヤーを比較し、文書化された試験結果をパンフレットの主張よりも重視します。通常、この順序に従ったプラントはより早く安定した生産量に到達し、購入前に発見された可能性のある問題の修正に費やす時間が短縮されます。
ロトグラビアでは彫刻されたシリンダーが使用され、通常、より細かい色調のディテールと、長期間の印刷にわたって非常に一貫した色が得られます。フレキソ印刷では凸版を使用するため、多くの場合、短納期やシンプルなデザインのコストが削減されます。より良い選択は、画像の複雑さ、予想される実行時間、およびデザインが変更される頻度によって異なります。
無溶剤ラミネートは、残留溶剤を削減し、排出量を削減するため、通常、食品包装に好まれます。ドライラミネートは、接着剤システムが製品で検証され、乾燥プロセスが適切に管理され、地域の規制が満たされている場合に引き続き実行可能です。決定する前に、実際の構造で両方のアプローチをテストしてください。
一部のラインは可能ですが、フィルムのグレードや機械の熱、張力、乾燥制御によって異なります。生分解性フィルムは、多くの場合、より低い乾燥温度とより穏やかな張力プロファイルを必要とします。一般的なサンプルではなく、特定の材料に関する試験結果についてはサプライヤーに問い合わせてください。
統合ラインの場合、設備の到着後、設置と試運転には、電力会社の準備状況とステーションの数に応じて、通常 4 ~ 8 週間かかります。出荷前に工場で受け入れテストを行うことで、現場での作業を大幅に短縮できます。新しい電気サービスまたは排気システムを構築する必要がある場合は、余分な時間を確保してください。
工場にすでに印刷およびラミネートの能力があり、特定の機能層が 1 つ必要な場合は、個別に購入するのが合理的です。工場がゼロからスタートする場合、または単一の統合制御システムが必要な場合は、フルラインの方が効率的です。決定する前に、総取り扱いコストと将来の拡張計画を比較してください。
オペレータは通常、セットアップ、接着剤の混合、張力調整、基本的なトラブルシューティングを習得するために数週間の監督下での作業を必要とします。メンテナンス技術者には、駆動システム、センサー、制御ソフトウェアに関するより深いトレーニングが必要です。定義された時間と評価ステップを含むトレーニング プランを契約でリクエストします。
お問い合わせ