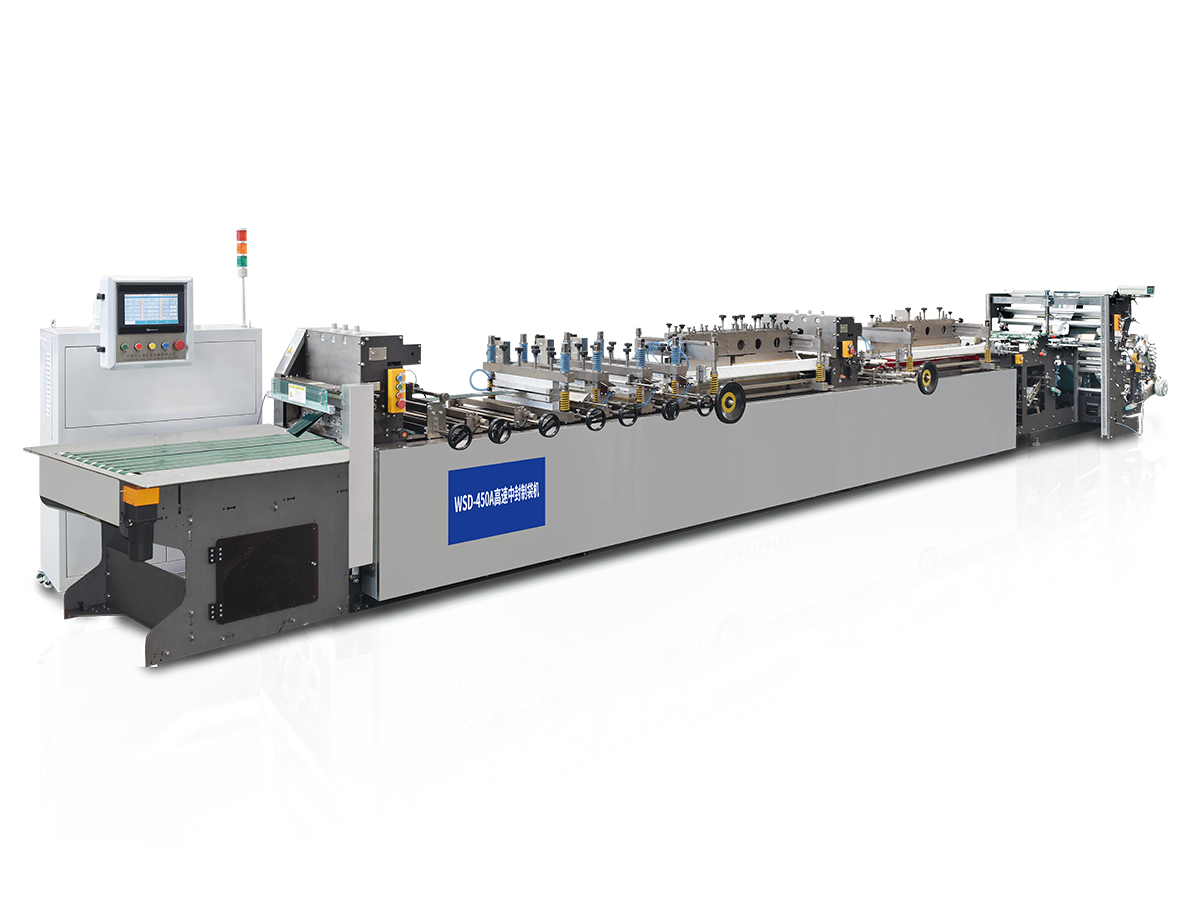
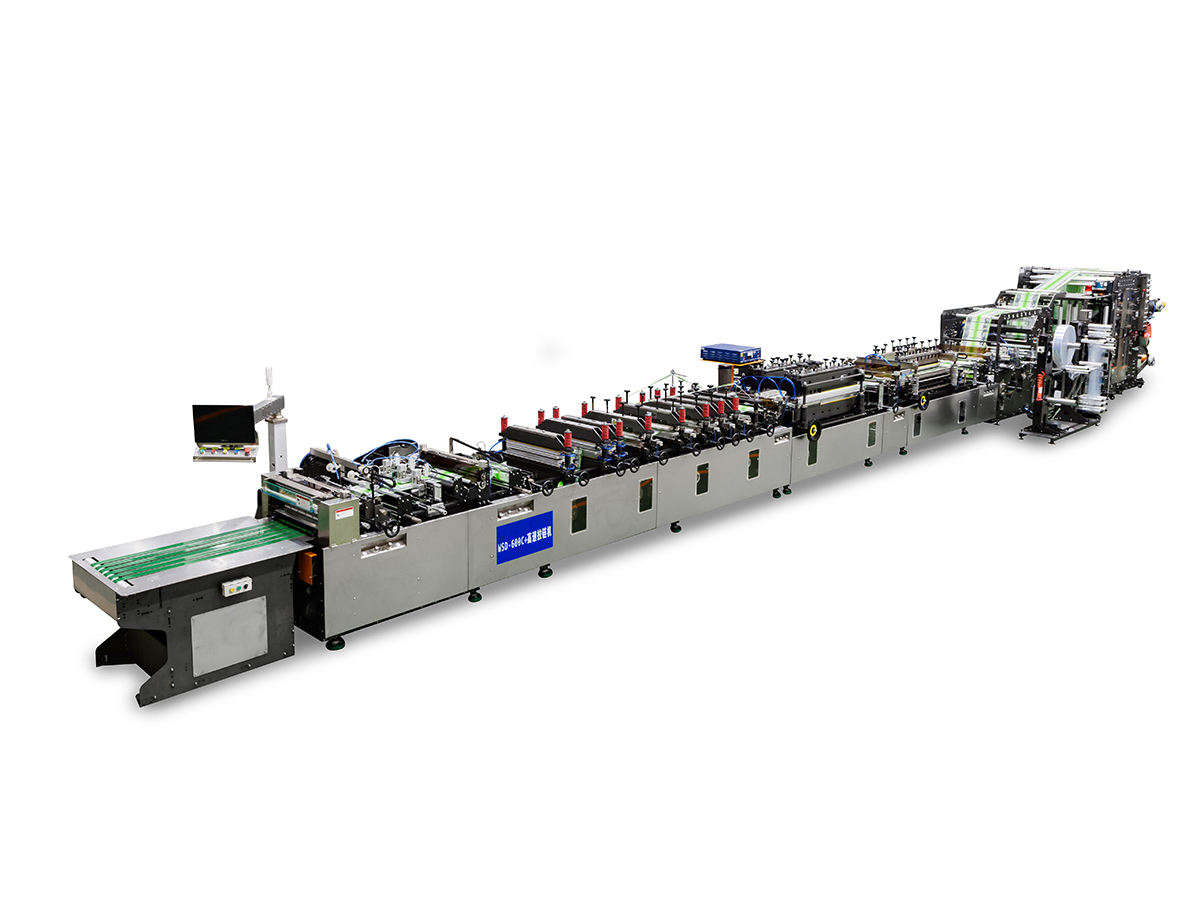
軟包装材の製造では、早期のシール剥離と位置合わせドリフトという 2 つの故障モードが計画外のダウンタイムの大半を占めています。表面的には、これらは明確な機械的故障として見えます。実際には、それらは、不適切な張力制御、機械的摩耗の進行、パラメータのドリフトという共通の基盤を共有しています。
機器のパフォーマンス分析のデータによると、軟包装ライン全体での機器の予期せぬ停止の 60 ~ 70% は 4 つの主な故障パターンに遡ります。このうち、シールジョーの磨耗、トンボセンサーの誤読、フィルムテンションのずれが上位3位を占めています。これらの根本原因はそれぞれ異なった形で現れますが、同じ中核的なメンテナンスの欠陥、つまり予防的介入ではなく事後的な修復から生じています。
シールの不具合は、製品の漏洩、顧客からのリコール、規制上の罰則などの即時的な影響をもたらします。登録エラーも同様にコストがかかり、バッチの拒否、無駄の蓄積、ブランドの評判を損なう顧客からの苦情につながります。しかし、どちらも構造化されたメンテナンス規律によって完全に防ぐことが可能です。
この記事では、 軟包装設備 毎日のタッチポイント、週次の検証、月次の詳細調査という段階的なアプローチを使用して、両方の障害モードに同時に対処するように設計されたメンテナンス フレームワーク。目標は明らかです。スクラップが発生した後ではなく、発生する前に介入することです。
最も影響力のあるメンテナンス時間帯は、シフトごとに発生する時間帯です。これらの日常的なチェックは、より複雑な手順を怠ると回復できないベースラインの運用上の整合性を確立します。毎日 15 分間の儀式を正確に実行し、厳密に文書化すると、最初の 1 か月間でアザラシ関連の失敗を 30 ~ 40% 減らすことができます。
シーリングジョーは、機器と製品の間の最終的な重要なインターフェイスを表します。このゾーンに汚染があると、不均一な熱伝達と圧力分布によってシールの完全性が直接損なわれます。
これが重要な理由: ジョーの表面に残ったポリマーが断熱層を形成します。これにより、「誤ったシール」が発生します。つまり、シールは視覚的には完全に見えますが、引張強度が仕様を下回っています。ポリマー残留物が 2 mm 堆積すると、実際のシール圧力が 15 ~ 20% 低下する可能性があり、通常の取り扱い応力下ではシールが漏れやすくなります。
位置合わせの精度はセンサーの信頼性に完全に依存します。誤って読み取られた信号は、系統的エラーとしてバッチ全体に伝播します。
これが重要な理由: センサーの誤読は、最も危険な登録失敗モードを表します。機器は機械的な観点からは正常に動作しますが、制御システムは誤った位置データを受け取ります。これにより、生産実行全体にわたって蓄積される体系的なオフセットが作成されます。散発的なエラーとは異なり、センサーのドリフトによりバッチが生成されます。 すべての製品は同じ金額で相殺されます −顧客から苦情が届くまでエラーを目立たなくする。
フィルムが装置内を機械的に移動する際には、障害物、しわ、位置ずれがあってはなりません。
毎週の手順により定量化可能な基準を確立し、軽微なドリフトが致命的な故障に至るのを防ぎます。これらのチェックには、精密機器と文書化された合格基準が必要です。
ジョー幅全体にわたるシール圧力の均一性は、一貫したシール品質の基本です。平行度のずれは差圧分布に直結します。
ターゲット仕様: シール面全幅にわたって平行度公差はプラスまたはマイナス0.05mm。
平行度が低いと、「くさび」状の圧力分布が生じます。つまり、一方の側では過度の圧縮が行われ、もう一方の側では不十分な圧力が生じます。不十分な側では、ストレステストでリークが発生します。
フィルム張力は、シールと見当合わせの品質に同時に影響を与える上流の変数です。張力のわずかな偏差であっても、下流の障害につながります。
主要なパラメータ:
研究データによると、2 ニュートンの張力偏差により、毎分 110 メートルのライン速度で 3% のスクラップ率が発生する可能性があり、これは一般的な生産量で 1 時間あたり約 1,800 個の不良パッケージが発生することになります。
毎週の登録テストにより、制御システムが精度を維持しているか、それとも徐々にドリフトしているかを確認します。
重要な点: 自動拒否メカニズム自体が失敗する可能性があります。リジェクトアームの位置がずれていると、良品が排出されたり、不良品が排出されなかったりすることがあります。これにより、「サイレント スクラップ ロス」が発生します。つまり、拒否された製品はラインから排出されますが、拒否メカニズムが適切に機能しなかったため、スクラップ レコードには表示されません。リジェクトアームのアライメントを毎週確認します。
毎月の手順では、シールと登録のパフォーマンスを支配するより深い物理学に取り組みます。これらの介入には、技術的な知識と精密な測定ツールが必要です。
シールの品質は、ジョー幅全体にわたる均一な温度分布に大きく左右されます。温度勾配によりシール強度が変化します。
手順:
重要なデータ: シールジョーの温度が仕様より 8℃ 低いと、確実にリークが発生します。これは、「十分に近い」ことが成功する限界パラメータではありません。 3 ~ 4 度の偏差でもシール強度が大幅に低下し、熱サイクル (高速生産では一般的) 下では壊滅的な状態になります。
さらに、設定値の変更に適切に応答するように PID 温度コントローラーを校正します。応答が遅いと温度がドリフトする可能性があります。過度に攻撃的な応答は発振を引き起こします。
位置合わせの精度は、センサーの正確な解釈と補償器の応答に依存します。レジストレーション エラーの物理的な基礎は、以前に印刷されたマークと新しく適用されたマークの間の位置オフセットです。補正機構は、印刷ステーション間でフィルムのひずみを調整することでこれを補正します。正のひずみは既存のマークを遅らせ、負のひずみはマークを進めます。補正における遅れやオーバーシュートにより、永続的な登録波形が発生します。
切断ブレードとシールブレードは継続的に摩耗します。刃が切れたり、損傷したりすると、本来の機能が発揮できなくなります。
メンテナンス規律にもかかわらず障害が発生した場合、体系的な診断により根本原因と適切な解決策が特定されます。
次の表は、観察可能なシール障害の症状と、考えられる根本原因および対応するメンテナンス介入を関連付けています。
| 症状 | 考えられる根本原因 | メンテナンスアクション |
|---|---|---|
| ジョー幅全体にわたってシール強度が一貫していない | ジョー平行度偏差 | ジョー表面の隙間ゲージ校正 |
| 低温域に集中した漏れ | 局所的な発熱体の故障 | 多点熱電対温度マッピング |
| シールにピンホールのような欠陥がある | シールゾーンでの異物混入 | 製品供給システムとシールジョーの清浄度を検査します。 |
| シールの端に繊維の引っ張りまたは引き裂きが見られる | シール温度または圧力が過剰です | T-V-P パラメータを段階的に減らして再テストします |
| 症状 | 考えられる根本原因 | メンテナンスアクション |
|---|---|---|
| 登録エラーが定期的に発生する | ガイドローラーの偏心またはベアリングの摩耗 | ローラーの振れを測定します。公差を超えた場合は交換してください |
| エラーの大きさは回線速度と相関関係がある | 張力フィードバック制御遅れ | 閉ループ張力システムの応答を校正する |
| 1 つのカラーを一貫してオフセット | そのステーションのエンコーダまたはセンサーの位置ずれ | センサーをきれいにしてください。エンコーダ信号の品質と位置を確認する |
| 製品変更後の登録ドリフト | レシピパラメータが完全にロードまたは調整されていません | HMI レシピのリコール精度を検証します。拡張テストプリントを実行する |
メンテナンス規律は財務パフォーマンスに直接反映されます。同等の生産施設からのデータは、測定可能な影響を示しています。
この価値は 包装装置 保守体制はチェックそのものではなく、不良が発生する前に予防することにあります。シールの不具合と位置合わせエラーには、張力の不安定さ、熱の不一致、機械的摩耗の進行といった根本原因が重なっています。統合されたメンテナンス戦略は、3 つすべてに同時に対処します。
まずはこのチェックリストをそのまま採用し、日次および週次の手順を絶対的な一貫性を持って 30 日間実施します。すべての発見を文書化します。 30 日後、データを分析し、特定の機器モデル、フィルム材質、生産環境に合わせてチェックリストをカスタマイズします。独自のベースラインと劣化パターンに基づいて、検査間隔とパラメータのしきい値を調整します。
明確な所有権を割り当てる: 毎日のメンテナンス品質に責任を負うシフト リーダーを 1 名、毎週の監査を担当するスーパーバイザーを 1 名指名します。最も経験豊富な技術者が参加する月次の徹底したメンテナンスのローテーション スケジュールを作成します。週に一度の短いレビュー会議を開催して、メンテナンスの結果や新たな問題について話し合います。
最も重要なことは、これを次のように扱うことです 反応ではなく予防 。目標は、障害が顕在化した後ではなく、スクラップが作成される前に介入することです。緊急消火ではなくメンテナンスが標準的な作業手順になると、機器の信頼性と製品の品質は、慢性的な故障を抱えてきた作業ではありえないと思われるレベルに達します。
シーリングジョーは、生産を実行するたびに洗浄する必要があります。同じ製品を連続的に実行する場合は、少なくとも 4 時間ごとに洗浄する必要があります。クリーニング間隔は素材の種類によって異なります。粘着剤付きフィルムの場合は、非粘着フィルムよりも頻繁なクリーニングが必要です。顎の外観を毎日監視します。残留物の蓄積が目に見える場合は、予定された間隔に関係なく、清掃の頻度を増やしてください。密封効果が直接低下するため、薄いポリマーフィルム以上を蓄積させないでください。
ジョーの温度が仕様より 3 ~ 4 ℃低下すると、シール漏れのリスクが大幅に増加します。偏差が摂氏 8 度以上になると、漏れ率が許容できなくなります。絶対精度よりも温度の安定性が重要です。設定値より 5 度低い温度で一貫して動作するジョーは、安定していれば許容可能なシールを生成しますが、設定値の周囲でプラスまたはマイナス 3 度振動するジョーは、シール強度にばらつきが生じ、不良率が高くなります。高品質の温度管理に投資して、プラスまたはマイナス 2 ℃ 以内の安定性を維持します。
すべての機器が適切にシャットダウンされ、ツールが利用可能であると仮定すると、包括的な月次メンテナンスには通常 2 ~ 3 時間かかります。この時間には、熱システムのキャリブレーション、登録システムの検証、ブレードの検査、および文書化が含まれます。手順を 2 つのセッション (1 つはサーマル用、もう 1 つは登録システム用) に分散すると、生産スケジュールへの混乱を軽減できます。機器が稼働しているとき、または触れると温かいときは、月次メンテナンスを決して行わないでください。
すぐに生産を停止し、登録エラー診断パスウェイを実行します (診断表を参照)。最も一般的な問題は、センサーの汚れまたはフィルム張力の偏差にあります。まず、光学センサーを清掃し、フィルムの張力を確認します。エラーが解決しない場合は、エンコーダの信号品質と補償器の応答を確認してください。 10 袋のテストサンプル全体で誤差が一貫して 0.5 mm 未満になるまで、生産を再開しないでください。目に見える登録エラーがある状態で生産を実行すると、スクラップが増加するだけであり、根本原因の修正が遅れます。
いいえ、材料が異なれば、機器の劣化速度も異なります。たとえば、粘着剤付きのフィルムでは、粘着剤の残留物が急速に蓄積するため、非粘着性のフィルムよりも頻繁にジョーを清掃する必要があります。厚いフィルムは、薄いフィルムとは異なる張力システムにストレスを与えます。機器固有のガイダンスについてはフィルム サプライヤーの技術文書を参照し、間隔を最適化するために独自のパフォーマンス データを監視してください。ここで提供されるメンテナンス スケジュールは、業界標準の開始点を表しています。使用する機器や材料は、現地の経験に基づいて調整する必要がある場合があります。
機器を未知のベースラインとして扱います。完全な毎日のメンテナンス サイクルを実行し、すべての結果を文書化します。ジョーの平行度、ブレードの厚さ、熱プロファイル、エンコーダー信号など、すべての主要コンポーネントを写真に撮って測定します。これにより出発点が確立されます。次に、毎週および毎月の手順を厳密に実行します。 30 ~ 60 日以内に、どのコンポーネントが健全で、どのコンポーネントに早急な対応が必要かを特定します。完全な予防保守を実施する前に、最も重大な欠陥 (熱の不一致、センサーの汚れ、ブレードの摩耗) を修正することを優先します。ベースラインの文書は、改善を測定するための参考になります。
お問い合わせ